
Przy wyborze spawarki laserowej warto sprawdzić, ile pracy wymaga wykonanie gotowej części: od przygotowania krawędzi i zamocowania elementów po kontrolę oraz wykończenie połączenia. Szybkie prowadzenie spoiny ma znaczenie, ale o terminie oddania zlecenia decydują również czynności przed spawaniem i po nim. Najbardziej miarodajna próba powinna więc obejmować cały detal, wykonany z materiału używanego na co dzień w zakładzie.
Zacznij od części, która regularnie wraca na stanowisko
Dobrym punktem wyjścia jest powtarzające się zlecenie. Znając jego przebieg, łatwiej zauważyć, gdzie nowa technologia może usprawnić pracę. Warto wybrać część reprezentatywną dla produkcji: z typową grubością blachy, rzeczywistą długością połączeń i dostępem do miejsc spawania. Załóżmy, że zakład wykonuje obudowy z cienkiej blachy nierdzewnej. Operator łączy naroża, a następnie wykańcza widoczne powierzchnie. Podczas prezentacji spawarki warto wykonać całą obudowę i sprawdzić, czy po zwolnieniu mocowania zachowuje geometrię oraz jak wygląda jej powierzchnia po wymaganej obróbce. Krótka spoina na dwóch płaskich próbkach nie pokaże wszystkich trudności takiego zadania.
Przed próbą trzeba też ustalić kryteria odbioru. Inaczej ocenia się element przeznaczony do malowania, inaczej widoczną obudowę, a inaczej połączenie o określonych wymaganiach wytrzymałościowych. Estetyczna spoina jest jednym z kryteriów – jej wygląd nie wystarcza do potwierdzenia jakości całego połączenia.
Przygotowanie i mocowanie też zajmują czas
Próbki warto przygotować tak samo jak części trafiające do produkcji. Jeśli zakład spawa elementy po cięciu i gięciu, na pokaz należy zabrać właśnie takie detale. Pozwoli to ocenić wpływ rzeczywistego spasowania, stanu krawędzi i dostępu głowicy do złącza. Znaczenie ma również sposób mocowania. Trzeba sprawdzić, jak operator ustala położenie elementów, ile razy obraca detal i czy dociski pozwalają swobodnie poprowadzić głowicę. Przy krótkich spoinach te czynności mogą zajmować istotną część czasu wykonania części.
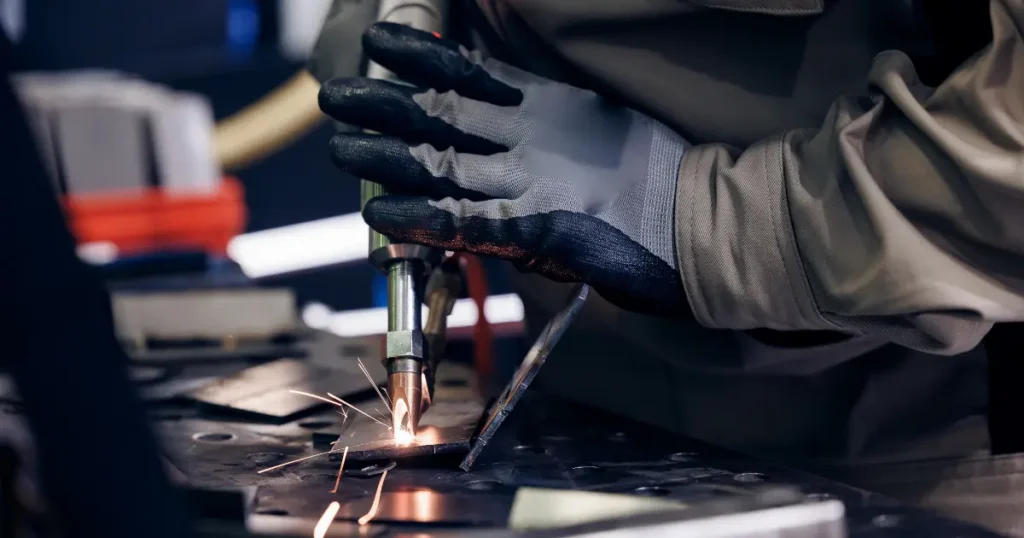
Przykładowo, wspornik składający się z podstawy i dwóch żeber wymaga zachowania położenia wszystkich elementów. Jeżeli każdą sztukę trzeba długo ustawiać i kontrolować kątownikiem, warto podczas próby sprawdzić prosty przyrząd ustalający. Dopiero pomiar pracy z takim mocowaniem pokaże, jak może wyglądać wykonanie całej partii.
Funkcje spawarki oceniaj przez zadania operatora
Dobierana do takich zastosowań spawarka laserowa do metalu powinna odpowiadać materiałom, połączeniom i organizacji pracy zakładu. W ofercie STIGO znajdują się urządzenia LC Lasers, których możliwości warto porównać na podstawie konkretnych zadań. Praca z podawaniem drutu jest przykładem funkcji, którą należy sprawdzić na własnym złączu. Ocenie podlega zarówno uzyskane połączenie, jak i obsługa: przygotowanie podajnika, ustawienie parametrów oraz przejście do następnego detalu. Samo potwierdzenie obecności podajnika w wyposażeniu niewiele mówi o przebiegu zlecenia.
Przy produkcji powtarzalnej dochodzi kwestia organizacji procesu. LC-WELD PRO oferuje zarządzanie użytkownikami, zadania oraz statystyki i kontrolę kosztów. Takie funkcje warto uwzględnić, gdy urządzenie obsługuje kilka osób, a kierownik potrzebuje informacji o wykonywanej pracy. Każda dodatkowa funkcja powinna odpowiadać na rozpoznaną potrzebę. Podczas prezentacji dobrze poprosić o pokazanie jej na przykładowym zleceniu i potwierdzić wyposażenie konkretnej konfiguracji w ofercie.
Sprawdź, co dzieje się z detalem po spawaniu
Skupione dostarczanie energii podczas spawania laserowego daje możliwość ograniczenia wpływu ciepła na materiał. Znaczenie dla produkcji ma jednak efekt na gotowej części: zachowanie wymiarów, stan powierzchni i zakres dalszej obróbki. Wynik zależy od materiału, geometrii złącza oraz dobranych parametrów.
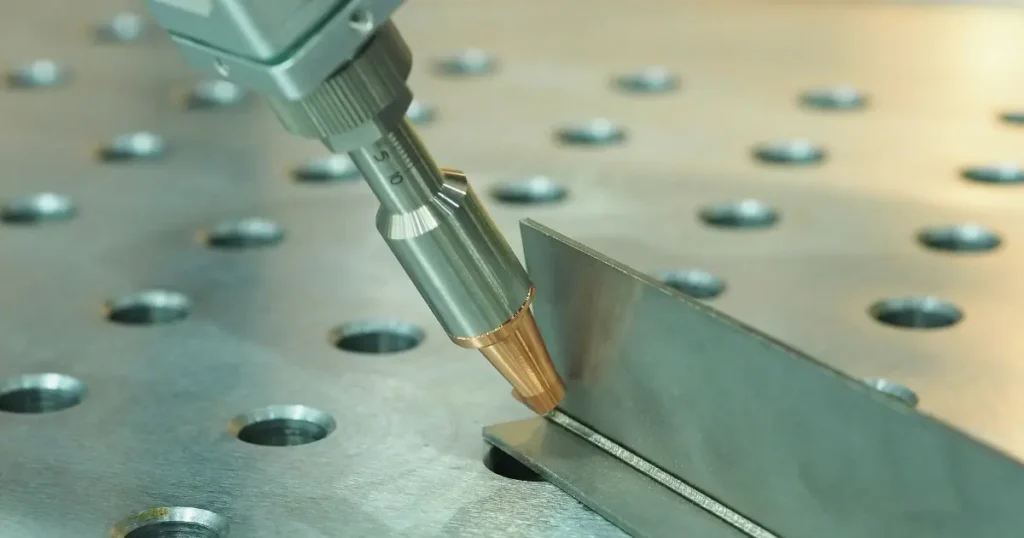
Wyobraźmy sobie partię blach montażowych z dospawanymi elementami dystansowymi. Po spawaniu części muszą przylegać do powierzchni montażowej, a otwory pozostawać we właściwym położeniu. Podczas próby należy sprawdzić te cechy po wyjęciu detalu z mocowania. Jeżeli konieczne jest prostowanie lub korekta, ich czas trzeba doliczyć do wykonania partii. Podobnie należy potraktować szlifowanie. Ograniczenie wykańczania spoiny może być ważną korzyścią, zwłaszcza przy widocznych połączeniach. Nie warto jednak z góry zakładać, że każda część opuści stanowisko bez dodatkowej obróbki. Najlepiej doprowadzić próbny detal do stanu wymaganego przez odbiorcę i dopiero wtedy ocenić nakład pracy.
Zmierz pełny cykl na kilku kolejnych sztukach
Jedna udana próbka pokazuje możliwość wykonania połączenia. Kilka kolejnych części pozwala dodatkowo ocenić powtarzalność pracy i wychwycić czynności, które łatwo pominąć podczas krótkiego pokazu. W porównaniu warto uwzględnić:
- przygotowanie stanowiska, ustawień i materiałów
- oczyszczenie, spasowanie oraz zamocowanie części
- spawanie wraz z obracaniem i ponownym ustawianiem detalu
- wykończenie, kontrolę oraz ewentualne poprawki
Koszt wdrożenia powinien obejmować także przygotowanie stanowiska zgodnie z wymaganiami konkretnego urządzenia, zabezpieczenia pracy z laserem, odciąg i szkolenie. Te elementy trzeba omówić z dostawcą już przy ustalaniu konfiguracji, ponieważ wpływają na miejsce potrzebne w hali i budżet inwestycji.
Gotowa część mówi więcej niż pokazowa spoina
Dobrze dobrana spawarka laserowa powinna ułatwiać doprowadzenie detalu do stanu, w którym może przejść do montażu lub kolejnej operacji. Dlatego podczas próby warto odłożyć obok siebie kilka wykonanych części, sprawdzić ich wymiary i policzyć czas poświęcony na poprawki. Dopiero partia zgodna z wymaganiami pokazuje, co zmiana technologii może dać całemu zleceniu. To szczególnie ważne wtedy, gdy po spawaniu części nadal czekają w kolejce do szlifowania, prostowania lub ponownej kontroli.
Źródło grafiki: Adobe Stock (na licencji Partnera)

Specjalistyczny format publikacji realizowany we współpracy z markami, inżynierami, dostawcami technologii oraz ekspertami operacyjnymi sektora przemysłowego. W ramach współpracy reklamowej prezentowane są między innymi innowacje procesowe oraz rozwiązania z zakresu automatyzacji i utrzymania ruchu, dostarczane przez liderów polskiego przemysłu. Redakcja weryfikuje przydatność materiałów, natomiast za wskaźniki wydajności, parametry inżynieryjne, certyfikacje maszyn, prawa autorskie oraz formę i legalność wytworzenia treści (w tym zgodność z przepisami dotyczącymi AI) odpowiada Partner dostarczający materiał.